Guía de ingeniería de materiales de tinas de inmersión en frío
Comparación de materiales para marcas, distribuidores, prescriptores y compradores de proyectos comerciales.
Respuesta directa: No existe un material universalmente mejor para una tina de inmersión en frío. El acero inoxidable puede ofrecer una vía robusta de retención de agua soldada, pero la identidad de la aleación, la limpieza de las soldaduras, la geometría de los intersticios, la química del agua y el aislamiento siguen determinando el resultado. Los sistemas de acrílico y fibra de vidrio/compuestos pueden ofrecer formas moldeadas y superficies húmedas no metálicas, pero deben verificarse el soporte, la construcción del laminado, la compatibilidad con productos de limpieza, la exposición a los rayos UV y el método de reparación. Las tinas de polímero rotomoldeado añaden otra vía moldeada de una sola pieza, cuya resina, construcción de paredes, aislamiento y accesorios son específicos del producto. Thermowood suele ser una vía de revestimiento exterior o acabado en tinas híbridas, no una prueba de la carcasa de retención de agua. Compare la construcción completa frente al agua real, la limpieza, la exposición a la intemperie, el servicio comercial y el plan de mantenimiento.
El resultado útil para el comprador es un listado de materiales que separe el revestimiento en contacto con el agua, la estructura, el aislamiento, el revestimiento exterior, los sujetadores, las juntas y el acabado, y luego vincule cada capa con evidencia, inspección y mantenimiento. El material de la carcasa por sí solo no establece el rendimiento térmico, la resistencia a la corrosión, la reparabilidad, la vida útil ni el costo operativo. Por lo tanto, esta guía compara la lógica de decisión en lugar de publicar afirmaciones no respaldadas sobre vida útil, tasa de corrosión, espesor o certificación de HACHILL.
Alcance de la página: este artículo cubre la comparación de materiales de tinas de inmersión fría a nivel de sistema. La consulta independiente sobre 304 frente a 316, la aleación o el espesor exactos del modelo, el estado de certificación del producto, la selección completa del sistema de inmersión fría y las opciones de acabado específicas del modelo permanecen con su material dedicado, compra comercial o registros de producto.
En esta página
- Compare las principales rutas de materiales de Cold Plunge
- Compare un sistema de materiales, no una etiqueta de superficie única
- Clasifique la exposición antes de nombrar el material preferido
- Verifique la aleación de acero inoxidable y la evidencia de superficie sin depender de la apariencia
- Inspeccione soldaduras, tintes de calor, grietas, drenabilidad y registros de pasivación
- Compare sistemas acrílicos, de fibra de vidrio, composite y de polímero rotomoldeado
- Trate el Thermowood y otros revestimientos como un envolvente con gestión de la humedad
- Verifique fijaciones, metales disímiles, sellos y penetraciones como materiales separados
- Conectar los registros de química del agua y limpieza con las investigaciones de materiales
- Normalizar la carga de trabajo del ciclo de vida sin inventar vida útil ni costos
- Crear un plan de inspección de muestras y producción trazable
- Controlar las sustituciones de materiales y los cambios de revisión
- Calificar la evidencia de materiales según alcance, trazabilidad e independencia
- Separar la variación cosmética, el defecto de fabricación y el daño por uso en la aceptación
- Emitir una RFQ que haga comparables los supuestos de materiales
Compare las principales rutas de materiales de Cold Plunge
Use el material de titular solo como el primer filtro. La decisión de compra debe comparar qué hace el material en la bañera completa, qué exposiciones pueden cambiar su rendimiento y qué evidencia está disponible para la construcción exacta pedida.
Materiales de las bañeras de inmersión fría: comparación rápida para el comprador
| Ruta de material | Qué puede ofrecer | Lo que los compradores deben verificar | Error de comparación habitual |
|---|---|---|---|
| Acero inoxidable | Revestimiento o cuerpo metálico soldado con uniones inspeccionables y una ruta definida de aleación/acabado | Grado exacto, alcance de los componentes, tratamiento de soldaduras, estado superficial, intersticios, capacidad de drenaje, aislamiento y límites químicos | Asumir que 304 o 316 por sí solos predicen la resistencia a la corrosión, la higiene, la vida útil o la retención de frío |
| Acrílico / compuesto de fibra de vidrio | Geometría moldeada con una superficie polimérica en contacto con el agua y capas separadas de refuerzo/soporte | Identidad de la superficie, respaldo/laminado, soporte del marco, límites de limpiador y UV, penetraciones, método de reparación y aislamiento | Tratar “acrílico” o “fibra de vidrio” como una especificación de construcción completa |
| Polímero rotomoldeado | Cuerpo moldeado de una pieza que puede integrar forma, cavidades de pared o aislamiento según el diseño | Grado de polímero, construcción de pared/espuma, declaración UV, conexiones, soporte, límites de limpiador y ruta de reparación/sustitución | Suponer que todos los plásticos moldeados tienen el mismo comportamiento ante UV, impacto, aislamiento o agentes químicos |
| Híbrido revestido con Thermowood | Apariencia y tacto exterior de madera mientras un revestimiento interior separado cumple la función de retención de agua | Revestimiento real, especie/modificación de madera, ventilación trasera, drenaje, fijaciones, acabado, posibilidad de sustitución e instrucciones de mantenimiento | Tratar la madera exterior como barrera de agua o como construcción exterior sin mantenimiento |
Regla de selección: elija la ruta cuya construcción completa esté documentada para la exposición del proyecto y cuyas tareas de limpieza, inspección y reparación el operador realmente pueda respaldar. Si el proveedor no puede definir las capas detrás de la etiqueta del material de marketing, la comparación sigue abierta.
Compare un sistema de materiales, no una etiqueta de superficie única
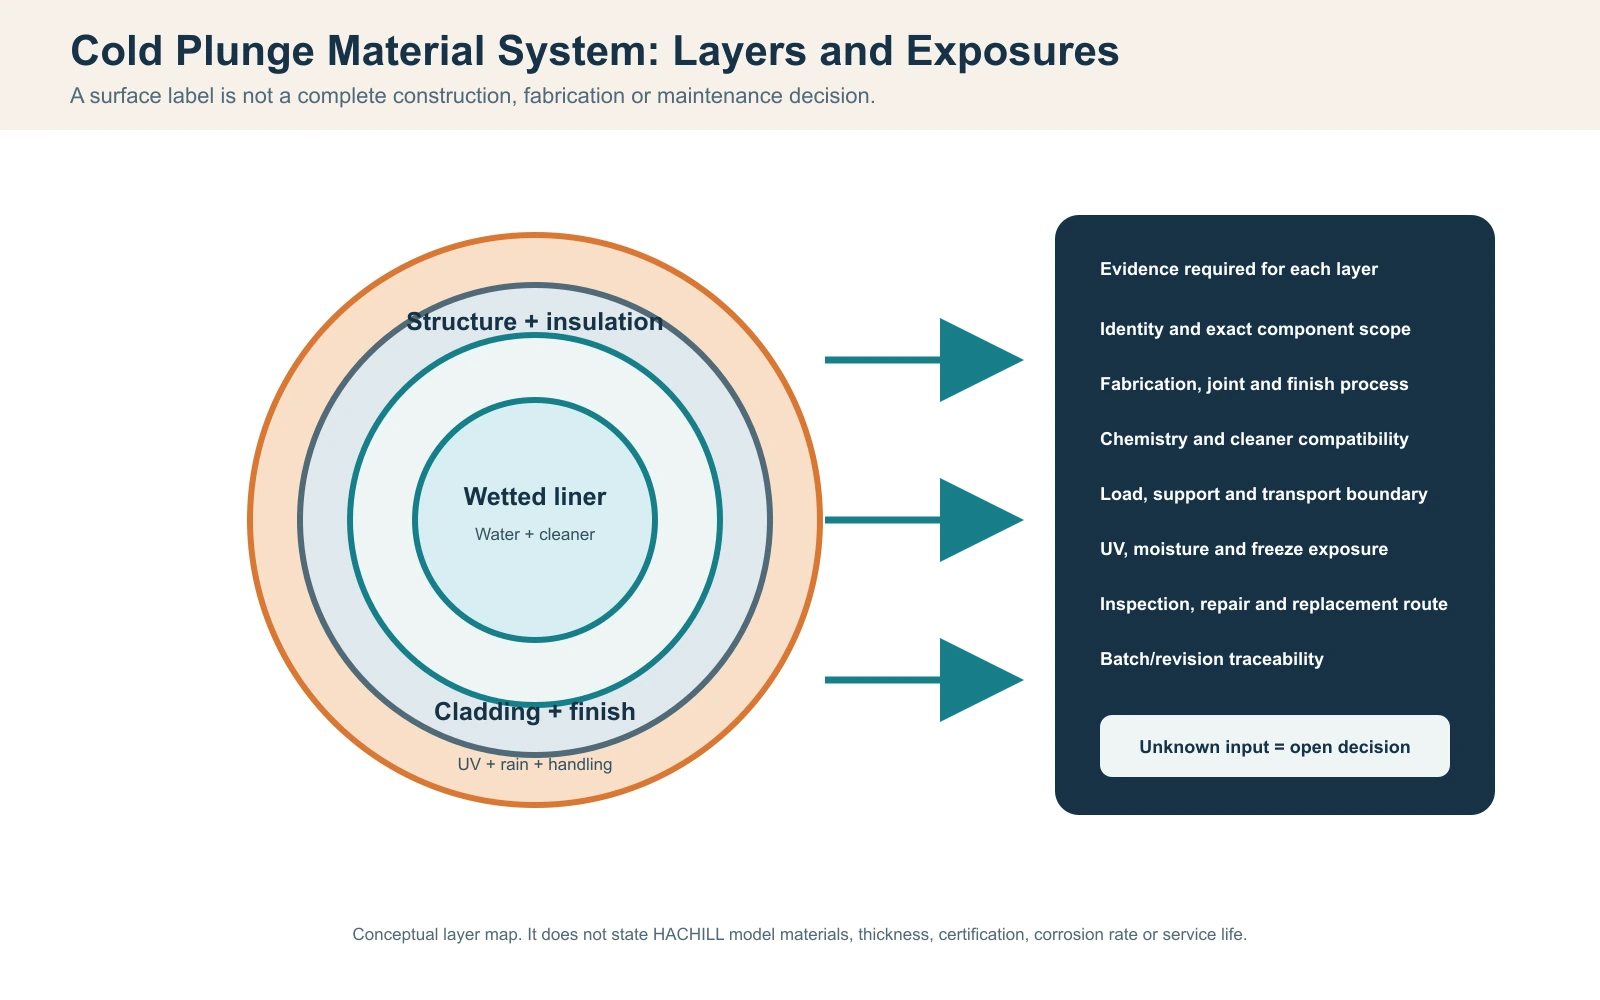
Una decisión sobre materiales para bañera de inmersión en frío debe separar el revestimiento en contacto con el agua, la estructura de soporte, el aislamiento, el revestimiento exterior, los sujetadores, los sellos, las penetraciones y el acabado. Estas capas están expuestas a diferentes condiciones de agua, químicos, rayos UV, temperatura, carga y mantenimiento. Una carcasa de aspecto inoxidable no demuestra la aleación, el espesor, el tratamiento de soldadura ni la pasivación, mientras que una etiqueta de Thermowood normalmente describe una ruta exterior más que la estructura que retiene el agua.
Comience con el entorno de servicio y las consecuencias de la falla, luego solicite evidencia para la configuración exacta pedida. El resultado de la decisión debe indicar qué capa cumple cada función, a qué exposición está sometida, cómo se fabrica y limpia, qué documento prueba la afirmación y qué inspección libera la producción y la entrega. Una ventaja genérica de material no puede cerrar una interfaz que sigue sin especificar.
Mapa del sistema de materiales de la bañera de inmersión en frío
| Capa | Función principal | Preguntas sobre exposición | Evidencia de liberación |
|---|---|---|---|
| Revestimiento en contacto con el agua | Contener el agua y ofrecer una superficie limpiable | Química, depósitos, limpiadores, temperatura y vaciado | Programa exacto de materiales/acabados y registro de fabricación |
| Estructura/soporte | Soportar el agua, el usuario y las cargas de manipulación | Cargas puntuales, humedad, movimiento y transporte | Plano de soporte aprobado y registro de materiales |
| Aislamiento/carcasa | Limitar la ganancia de calor y gestionar la condensación | Ciclos húmedo-seco, comportamiento de celda cerrada/abierta y acceso | Detalle de sección y construcción aprobada |
| Revestimiento | Acabado exterior y protección | UV, lluvia, salpicaduras, ventilación y limpieza | Especie/sistema exacto, acabado e instrucciones de mantenimiento |
| Fijaciones/sellos | Unir y aislar interfaces | Hendiduras, contacto galvánico, químico y sustitución | Lista de materiales, compatibilidad y control de sustitución |
| Acabado | Condición y apariencia de la superficie | Abrasión, reparación, tinte térmico, recubrimiento y variación | Muestra aprobada más criterios de aceptación medibles |
Regla de liberación: La identidad del material, la calidad de fabricación y las condiciones de servicio son compuertas separadas. Pasar una no prueba las demás.
Clasifique la exposición antes de nombrar el material preferido
Cree un registro de exposición para el lado del agua, el exterior y las interfaces. Registre el enfoque de desinfectante o sanitizante, la química normal y de perturbación, las adiciones de cloruro o sal, la variación del agua de origen, los productos de limpieza, la carga de protector solar y aceite corporal, la frecuencia de drenaje/relleno y los períodos de inactividad. Capture por separado la ubicación interior o exterior, el aire costero, la luz UV directa, la lluvia, la exposición a ciclos de congelación-descongelación, la humedad, el agua estancada y la ventilación detrás del revestimiento.
Utilice una matriz de exposición definida por el proyecto en lugar de tasas de corrosión o predicciones de vida útil inventadas. Clasifique la probabilidad y la consecuencia con categorías claramente nombradas, registre la evidencia que respalda cada calificación y defina de antemano qué hallazgos requieren evidencia de mayor nivel, un cambio de diseño o una revisión especializada. La matriz es solo una herramienta de priorización; no predice años de servicio. Los umbrales deben ser establecidos por el equipo del proyecto y verificados con las instrucciones del modelo, el diseño químico y las condiciones locales.
Registro ilustrativo de exposición de materiales
| Exposición | Entrada del proyecto | Capas afectadas | Decisión requerida |
|---|---|---|---|
| Cloruros/sales | Agua de origen, adiciones, tendencia de concentración y salpicaduras | Revestimiento, soldaduras, fijaciones y herrajes | Compatibilidad de aleación/fabricación/química |
| Desinfectante y pH | Rango normal, respuesta ante alteraciones y punto de dosificación | Todos los materiales y juntas en contacto con el agua | Límites del proveedor más control del operador |
| Productos químicos de limpieza | Producto, dilución, contacto, aclarado y herramientas | Superficie, revestimiento, juntas y recubrimiento | Limpiador aprobado y procedimiento |
| Costa/UV/clima | Distancia/exposición, protección, sol y lluvia | Revestimiento, herrajes y acabado exterior | Protección, drenaje y ruta de mantenimiento |
| Congelación/seco-húmedo | Clima, apagado y vaciado | Revestimiento interior, juntas, aislamiento e interfaces de tubería | Protección específica del modelo y reglas de parada |
| Manejo comercial | Usuarios, ciclos de limpieza e impactos de entrega | Superficie, soporte y piezas reemplazables | Régimen de servicio, inspección y plan de reparación |
Mantenga visibles las entradas desconocidas. Si la tendencia de cloruros, la selección de limpiadores o el refugio exterior no están decididos, la elección de material es condicional en lugar de aprobada. No clasifique una exposición desconocida como de bajo riesgo solo porque no se suministraron datos.
Verifique la aleación de acero inoxidable y la evidencia de superficie sin depender de la apariencia
304 y 316 son familias de aleaciones, no declaraciones completas de durabilidad. La opción más resistente a la corrosión puede ser adecuada para algunas exposiciones a cloruros o costeras, pero ninguna es universalmente a prueba de corrosión. El estado superficial, la contaminación por fabricación, la geometría de rendijas, los depósitos, la química del agua, el uso de limpiadores y el mantenimiento pueden dominar el comportamiento local. Las afirmaciones exactas sobre el grado requieren respaldo específico del pedido.
Especifique el sistema de designación utilizado, el alcance de los componentes y la evidencia requerida. Un certificado de ensayo de fábrica puede vincular una colada o lote con los datos químicos y mecánicos, pero solo si la trazabilidad conecta ese material con el componente pedido. Una prueba de identificación positiva de material mediante un dispositivo portátil puede respaldar la identidad cuando la realiza una parte competente con un método documentado, pero no demuestra el espesor, la pasivación, la calidad de la soldadura ni el rendimiento futuro frente a la corrosión.
Distinga los acabados cepillado, pulido, granallado, recubierto y otros según criterios medibles o muestras aprobadas. Una muestra visual establece la apariencia dentro de las condiciones de iluminación y visualización declaradas, no la construcción oculta. Registre la direccionalidad, la variación permitida, la retirada de la película protectora y el método de reparación de las marcas de tránsito.
Inspeccione soldaduras, tintes de calor, grietas, drenabilidad y registros de pasivación
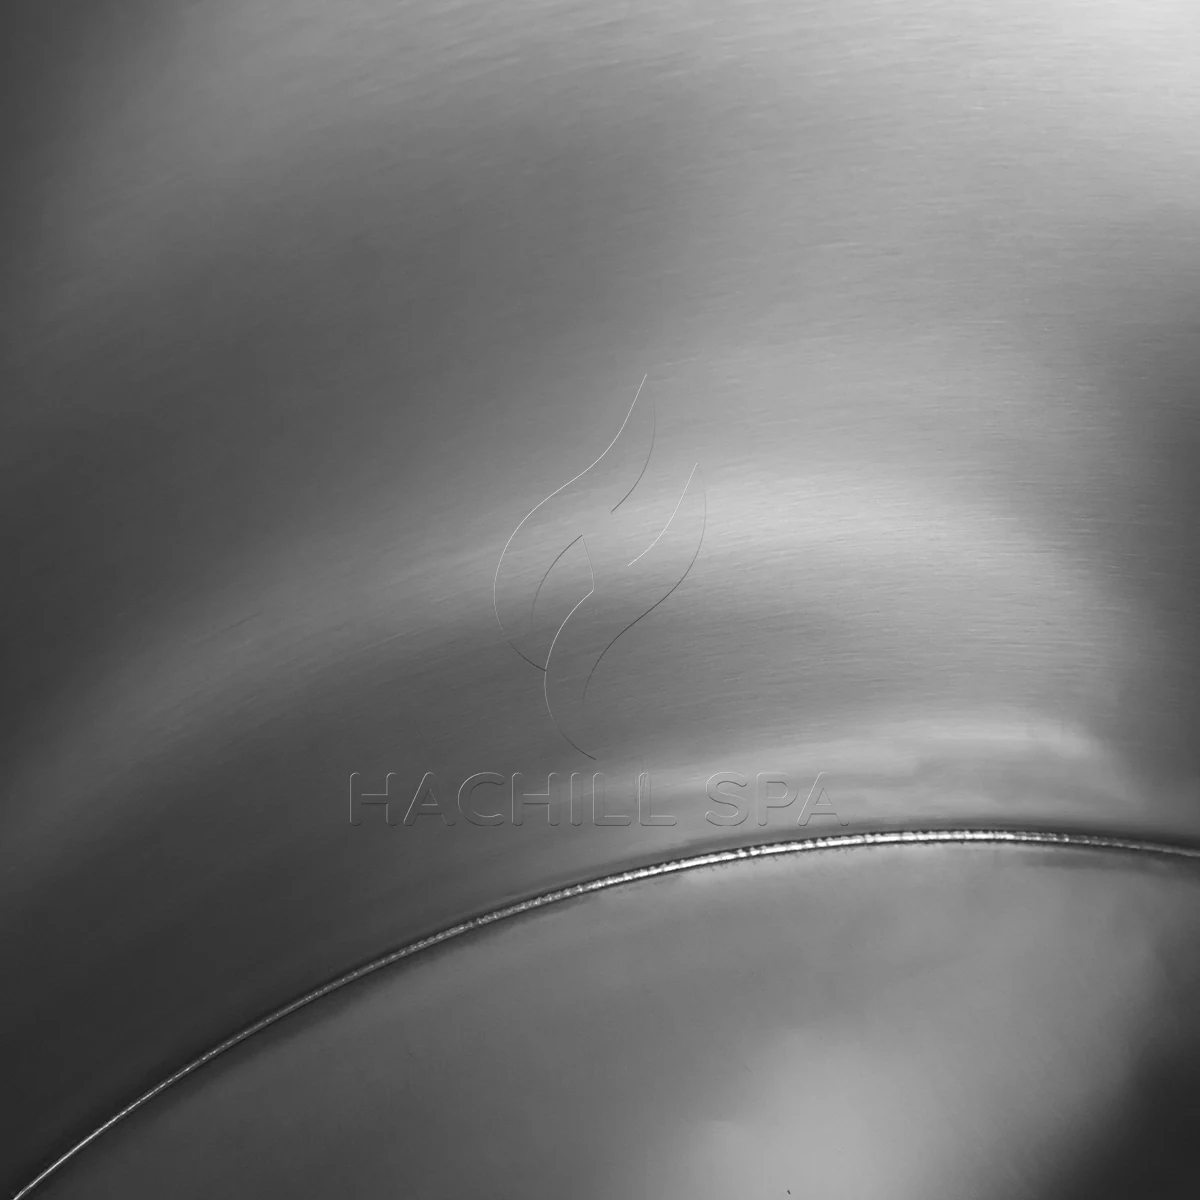
La construcción de acero inoxidable soldado crea zonas afectadas térmicamente, transiciones geométricas y posibles puntos de contaminación. La guía de fabricación y limpieza posterior a la fabricación del Nickel Institute es una fuente técnica de referencia adecuada para este límite de fabricación. El plan de fabricación debe definir el acceso a las uniones, el perfil de soldadura, la eliminación del tinte térmico, la secuencia de esmerilado o pulido, la limpieza, el decapado o la pasivación cuando se especifiquen, el enjuague y la protección final. El nombre de un proceso por sí solo no es suficiente; indique el alcance, la revisión del procedimiento y la evidencia de aceptación.
Inspeccione desagües, penetraciones, esquinas, accesorios y detalles de la línea de flotación para detectar grietas y líquido atrapado. La capacidad de drenaje es una propiedad de configuración: llene una unidad nivelada bajo una prueba aprobada, drene por la ruta prevista y luego registre las ubicaciones residuales y el método de eliminación/secado aprobado. No prometa un drenaje completo basándose en una fotografía o en un solo accesorio de desagüe.
El archivo de aceptación debe conectar cualquier registro especificado de decapado o pasivado con una inspección de drenaje/residual presenciada para la misma revisión de producción. Un registro de proceso no puede sustituir al otro.
Programa de evidencia de fabricación en acero inoxidable
| Característica | Evidencia antes de la producción | Comprobación de recepción/aceptación |
|---|---|---|
| Material base | Grado, alcance de componentes y requisito de trazabilidad | Identidad y coincidencia de documentos |
| Soldaduras | Procedimiento, criterios de mano de obra y acabado accesible | Condición visual y evidencia aprobada de END/fugas cuando se requiera |
| Tinte térmico/óxido | Método de eliminación y alcance de la zona afectada | Sin decoloración retenida inaceptable según criterios acordados |
| Decapado/pasivado | Proceso especificado, química/control y registro | El certificado/registro coincide con el componente y la revisión |
| Ranuras/desagües | Revisión del dibujo de detalle y de la facilidad de limpieza | Inspección de drenaje/residuos presenciada |
| Superficie final | Muestra aprobada, criterio de rugosidad/acabado si se requiere | Iluminación, distancia de visualización y clasificación de defectos |
Escenario de ingeniería: una muestra pulida pasa, pero las soldaduras de producción se manchan
Problema observado: El cupón plano aprobado tiene un aspecto uniforme, mientras que las esquinas fabricadas muestran posteriormente decoloración o depósitos locales.
Causa probable: La aprobación de la muestra solo cubrió la apariencia y omitió el tinte térmico de la soldadura, la geometría de las juntas, la limpieza final o la química del sitio.
Cómo comprobarlo: Compare el registro de soldadura/proceso de producción, el acabado de la zona afectada, la capacidad de drenaje, el historial del agua y el uso de limpiadores con los criterios aprobados.
Prevención o vía correctiva: Apruebe una muestra fabricada representativa y la ruta de proceso, y luego inspeccione las mismas características en la producción.
Compare sistemas de acrílico, fibra de vidrio, compuesto y polímero rotomoldeado mediante soporte y reparación
Las tinas de acrílico, fibra de vidrio/compuesto y polímero rotomoldeado deben evaluarse como construcciones, no como categorías genéricas de “plástico”. Pregunte qué capa está en contacto con el agua, qué proporciona rigidez estructural, dónde se apoya la carcasa, si el aislamiento es separado o integral, y cómo se refuerzan o sellan los desagües, chorros, accesorios y otras penetraciones. El brillo superficial o una apariencia de una sola pieza no demuestran servicio comercial, rendimiento frente a impactos, resistencia a los rayos UV ni reparabilidad.
Solicite las limitaciones de limpiador, desinfectante, disolvente, UV y temperatura para la construcción exacta. Los datos técnicos de productos PMMA, por ejemplo, muestran que la resistencia química varía según el químico y la condición de contacto; eso es una razón para verificar el material real de la bañera y el manual, no para transferir los límites de otro proveedor’s de acrílico a la cuba solicitada. Los concentrados, los disolventes incompatibles, las herramientas abrasivas, los vanos sin soporte y las cargas puntuales pueden crear modos de falla distintos de las condiciones normales de operación diluida.
Los productos rotomoldeados añaden otra vía: confirme la designación del polímero, la construcción de la pared, los detalles de espuma o cavidad, la declaración UV, el refuerzo de los racores y el método de sustitución o reparación. Un cuerpo moldeado puede reducir algunas juntas, pero los racores, desagües, puertos y accesorios siguen siendo interfaces que requieren inspección.
Defina las clases de reparación antes de la compra. Un pulido superficial, una reparación de acrílico, una reparación de gelcoat, una reparación de laminado o un reemplazo de carcasa moldeada tienen diferentes necesidades de competencia, material y verificación. El comprador debe saber qué daño es cosmético, qué requiere revisión estructural, si se puede lograr la coincidencia de color y qué verificación de fugas o integridad posterior a la reparación se requiere.
Registro comparativo de polímeros y compuestos
| Pregunta | Ruta de acrílico | Ruta de fibra de vidrio/material compuesto | Ruta de polímero rotomoldeado | Evidencia |
|---|---|---|---|---|
| Capa en contacto con el agua | Identidad de la lámina/superficie y condición de conformado | Sistema de resina, gelcoat o revestimiento | Designación de polímero y superficie moldeada | Programa de construcción exacto |
| Soporte | Marco, respaldo y vanos sin soporte | Rigidez del laminado, nervaduras y marco | Geometría de la pared, soporte de la base y trayectoria de carga una vez lleno | Plano de soporte aprobado o registro de construcción |
| Límites químicos | Restricciones de limpiadores, desinfectantes y disolventes | Compatibilidad de resina/acabado y aclarado | Restricciones de limpiador, desinfectante y agrietamiento por tensión, cuando se declaren | Manual específico del modelo o declaración de materiales |
| UV/exterior | Límite de exposición y protección | Ruta de intemperismo de resina/acabado | Formulación UV, cubierta/protección y declaración de uso en exteriores | Uso declarado más exposición en el sitio |
| Reparación | Clasificación de rayones/grietas y método aprobado | Reparación cosmética frente a reparación de laminado | Ruta aprobada de reparación de plástico o reemplazo de componentes | Instrucción de reparación y verificación de aceptación |
| Recepción | Deformaciones, grietas y defectos superficiales | Impacto, indicación de delaminación y acabado | Distorsión, daños por impacto, daños en accesorios y estado de la pared | Criterios de inspección/defectos acordados |
Trate el Thermowood y otros revestimientos como un envolvente con gestión de la humedad
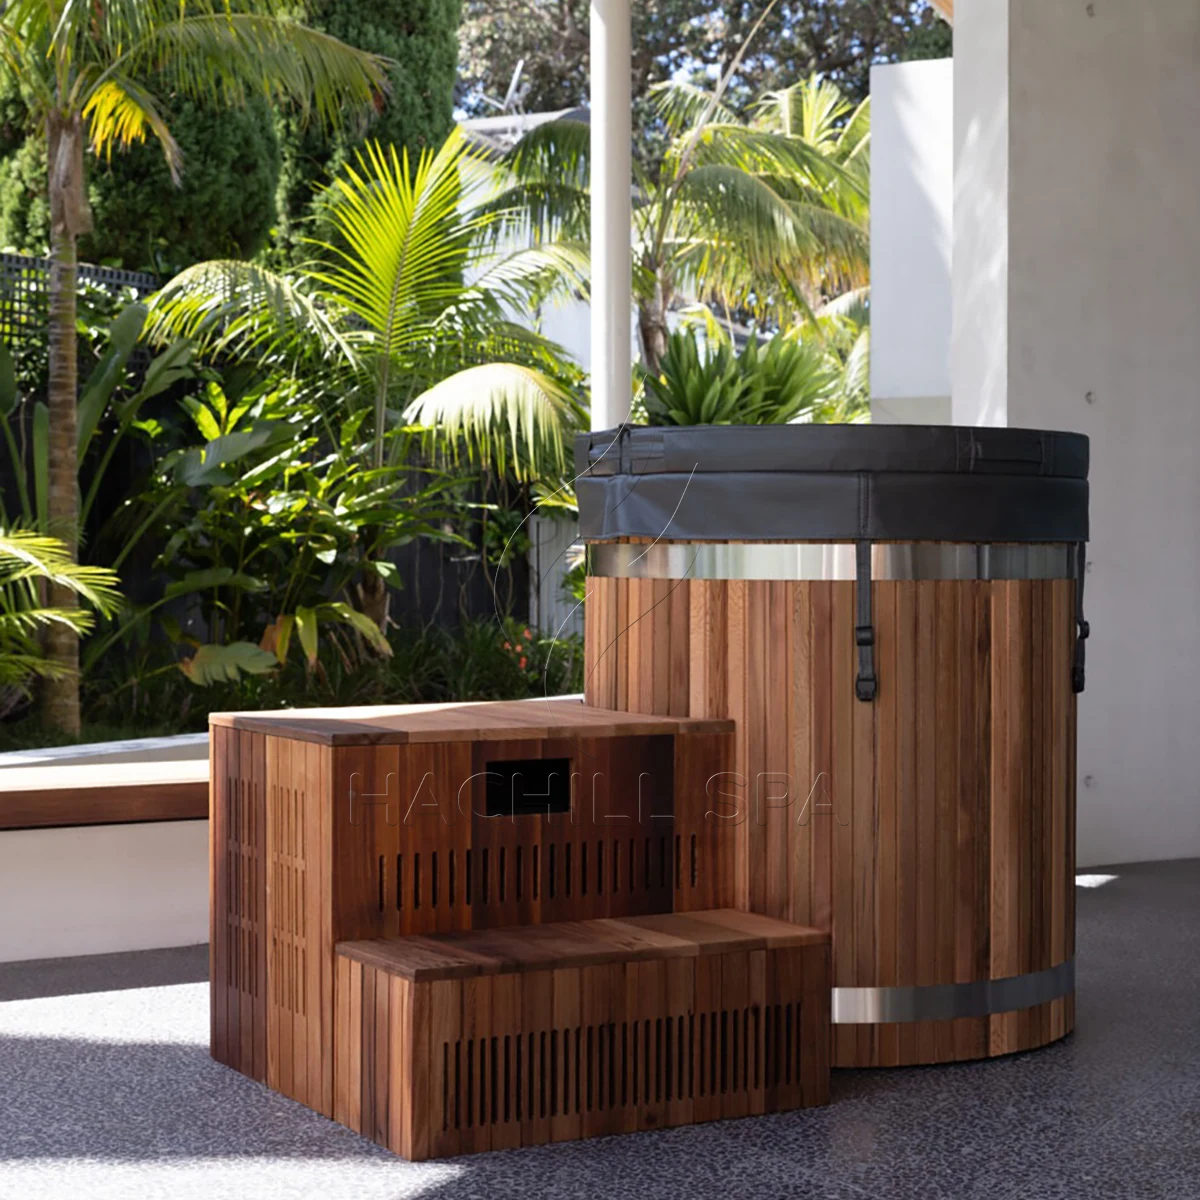
La madera exterior cambia la apariencia, el tacto y el posicionamiento de la marca, pero no debe confundirse con el revestimiento interior en contacto con el agua, a menos que el diseño exacto indique lo contrario. Verifique la especie o la ruta de modificación, la condición de humedad en la fabricación, el perfil de la tabla, el tratamiento de los extremos, la ventilación trasera, la separación de la base, los sujetadores, el recubrimiento o aceite, la capacidad de reemplazo y el acceso a la estructura detrás de ella.
La exposición a la intemperie puede cambiar el aspecto de la madera exterior y su condición de humedad, mientras que la humectación y el secado repetidos aumentan la importancia del drenaje, la ventilación y el detalle de las juntas. El International ThermoWood Association identifica clases de producto ThermoWood para diferentes condiciones de aplicación, incluido el revestimiento exterior, y dirige a los usuarios a la orientación técnica específica del producto. El Manual de la Madera del Laboratorio de Productos Forestales del USDA proporciona antecedentes más amplios sobre humedad de la madera y cambio dimensional. La especie exacta, la clase de modificación, el sistema de acabado y las instrucciones del producto siguen rigiendo. No declare un intervalo de mantenimiento universal.
Registre el revestimiento como una envolvente con gestión de humedad, incluida la ventilación trasera, el drenaje de la base, la exposición de los extremos y la ruta para la inspección o el reemplazo de tablas.
Para las opciones actuales de la familia de productos que utilizan esta ruta exterior, consulte la gama de bañeras de inmersión en frío Thermowood de HACHILL; esta guía de materiales sigue siendo la referencia para la comparación entre materiales.
Escenario de ingeniería: los tableros exteriores se decoloran en la base
Problema observado: El revestimiento inferior se oscurece y permanece húmedo después de que el resto de la bañera se seque.
Causa probable: Salpicaduras, agua estancada, ventilación trasera bloqueada o falta de espacio libre en la base no se incluyeron en la revisión de materiales.
Cómo comprobarlo: Inspeccione la escorrentía, la cavidad trasera, el testa, los sujetadores, el registro de recubrimiento, los productos de limpieza y el drenaje del sitio.
Prevención o vía correctiva: Corrija la ruta de la humedad, reemplace o repare únicamente según el método aprobado y revise los desencadenantes de inspección.
Verifique fijaciones, metales disímiles, sellos y penetraciones como materiales separados
Los ensamblajes mixtos pueden fallar en las interfaces incluso cuando cada material principal es aceptable. Registre cada fijación, bisagra, desagüe, accesorio, alojamiento de sensor, sellador, junta, adhesivo y moldura decorativa expuestos o propensos a la humedad. Registre material, recubrimiento, aislamiento, reemplazabilidad y exposición a la limpieza. Los metales nominalmente similares aún pueden crear grietas, mientras que los metales disímiles pueden requerir aislamiento y drenaje.
Los sellos y adhesivos deben ser compatibles con la química del agua, los limpiadores, la temperatura y el movimiento de las juntas. Una declaración de que un sellador es impermeable no prueba la adhesión al sustrato seleccionado ni la resistencia a los químicos de la instalación. Utilice datos del proveedor y evidencia de juntas representativa donde la interfaz sea crítica.
Conectar los registros de química del agua y limpieza con las investigaciones de materiales
Las discusiones sobre garantía de materiales y causa raíz necesitan un registro de operación. Registre el agua de origen, la fecha de llenado, el método de saneamiento o tratamiento, el pH y otros campos requeridos por el modelo/manual, los eventos de dosificación, lecturas inusuales, drenaje/relleno, producto de limpieza, dilución, tiempo de contacto, enjuague, herramientas y operador. Para uso comercial, registre el cierre y la acción correctiva cuando el agua o las condiciones de limpieza salgan del límite aprobado.
Utilice evidencia sincronizada al investigar manchas, picaduras, cambios de recubrimiento, agrietamiento, hinchazón o daño en los sellos. Fotografíe la ubicación y la escala, registre la relación con la línea de agua, depósitos, condición del reverso y de las grietas, identifique el componente y lote exactos, y conserve el historial de química/limpieza. Una fotografía por sí sola no puede distinguir la contaminación de fabricación, la química operativa, la exposición externa o el daño por servicio.
El historial de limpieza debe identificar el producto, la dilución, el tiempo de contacto, el aclarado, la herramienta, el operador y cualquier desviación, en lugar de registrar únicamente que se limpió la bañera.
Para la práctica rutinaria de filtración, saneamiento y mantenimiento del agua, continúe en Guía de cuidado del agua para bañeras de inmersión en frío; esta sección se limita a la evidencia e investigación del estado del material.
Registro de investigación de condición del material
| Registro | Método/fuente | Por qué es importante |
|---|---|---|
| Identidad del componente | Modelo, número de serie, lote, BOM y revisión de dibujo | Conecta la condición con el sistema de material exacto |
| Ubicación/apariencia | Fotos a escala, línea de flotación e interfaces adyacentes | Separa la geometría local de la exposición general |
| Historial del agua | Instrumento, resultado, tiempo, acción correctiva | Comprueba la hipótesis química y el cumplimiento de los límites |
| Historial de limpieza | Producto, dilución, contacto, aclarado, herramienta y operario | Comprueba las hipótesis de compatibilidad y uso indebido |
| Exposición exterior | UV, aire costero, lluvia, heladas y refugio | Comprueba las causas no relacionadas con el agua |
| Evidencia de fabricación | Registros de material, soldadura, acabado y reparación | Probar hipótesis de procesos de producción |
| Muestra conservada | Muestra/ cupón controlado cuando se acuerde | Permite pruebas independientes sin destruir evidencia |
Normalizar la carga de trabajo del ciclo de vida sin inventar vida útil ni costos
Compare las rutas de materiales durante un período de planificación declarado utilizando las mismas tareas incluidas y el mismo límite de mano de obra. Enumere inspección, limpieza rutinaria, eliminación de depósitos, pulido o acabado, reemplazo de sellos o molduras, reparación especializada, tiempo de cierre y consumibles. Utilice tarifas de mano de obra del sitio solo cuando las proporcione el comprador; de lo contrario, informe unidades de carga de trabajo y campos de costos abiertos.
Normalice el trabajo por tarea en lugar de por una afirmación inventada de vida útil. Un método de planificación transparente es carga de trabajo anual = suma(frecuencia de tarea x duración de tarea medida o aprobada) + tiempo de acceso/preparación. Deje la frecuencia y la duración abiertas hasta que puedan respaldarse con instrucciones del modelo, ensayos cronometrados representativos o el historial de la instalación. No convierta una carga de trabajo preliminar inferior en un coste de vida útil inferior garantizado.
Hoja de trabajo de carga de trabajo de mantenimiento del ciclo de vida
| Tarea | Base de frecuencia | Fuente de tiempo/datos | Consecuencia operativa |
|---|---|---|---|
| Inspección | Hallazgos manuales, de exposición y del sitio inicial | Inspección representativa cronometrada | Puede detectar corrosión, grietas, humedad o cambios en los sellos |
| Limpieza rutinaria | POE de uso y cuidado del agua | Prueba cronometrada de limpieza/enjuague/secado | Ventana de mano de obra y cierre |
| Trabajo de depósito/acabado | Disparador observado, no asumido por calendario | Método aprobado y prueba medida | Apariencia y condición de la superficie |
| Tratamiento de revestimiento | Exposición y disparador de acabado aprobado | Registro específico del sitio | Acceso, secado y ventana meteorológica |
| Reparación/reemplazo | Clase de defecto y ruta aprobada | Evidencia de proveedor/servicio local | Piezas, competencia y tiempo de inactividad |
| Documentación | Requisito comercial/operador | Registro y tiempo de revisión | Respaldar garantía, control de calidad y disputas |
Crear un plan de inspección de muestras y producción trazable
Aprobar muestras según el propósito. Una muestra de color/textura, muestra de soldadura fabricada, cupón de junta, muestra de recubrimiento y primer artículo completo responden preguntas diferentes. Etiquete cada muestra con producto, material, acabado, proceso, fecha y revisión; registre la iluminación y la distancia de visualización para la apariencia. Una imagen de marketing no es un maestro controlado.
Definir verificación de material entrante, controles en proceso, aprobación de primera pieza, muestreo por lotes, inspección final y revisión de documentos. El plan debe nombrar el método de inspección, tamaño de muestra o frecuencia, clasificación de defectos, autoridad de aceptación y retención de registros. Si se requieren pruebas destructivas, identifique quién suministra cupones de sacrificio y cómo representan la producción.
Muestra de material y plan de control de producción
| Punto de control | Registro | Regla de liberación/retención |
|---|---|---|
| Material entrante | Identidad, lote del proveedor, certificado y trazabilidad | La discrepancia o la falta de evidencia requerida suspende el uso |
| Fabricación de la primera pieza | Soldadura/unión/acabado representativo y revisión del proceso | Aprobación del comprador/proveedor antes de continuar con el lote |
| En proceso | Verificaciones de tintes térmicos, acabado, contaminación, soporte e interfaz | Corregir la causa antes de que el trabajo afectado quede oculto |
| Apariencia final | Muestra aprobada, iluminación/distancia y clase de defecto | Separar la variación cosmética del defecto funcional |
| Funcional | Pruebas de fugas, drenabilidad y específicas de configuración | La falla pone en cuarentena la unidad/lote afectado según el plan |
| Paquete de documentos | Revisión de la lista de materiales (BOM), certificados, desviaciones y reparaciones | Retención del despacho hasta que los registros requeridos estén completos |
Controlar las sustituciones de materiales y los cambios de revisión
Los pedidos de marca privada y de proyecto requieren un proceso de sustitución por escrito. Un cambio propuesto en la fuente de la aleación, la madera, la resina, el recubrimiento, los sujetadores, el sellador, el aislamiento o el acabado debe identificar el motivo, los modelos/lotes afectados, la base de equivalencia, el impacto en la compatibilidad, el impacto en la apariencia, el impacto en las pruebas y los documentos que requieren revisión. “Equivalente” es una conclusión que debe demostrarse, no una etiqueta de compra.
El proveedor propone y proporciona evidencia; el comprador o la autoridad técnica designada aprueba el cambio contractual; se informa a los instaladores y operadores relevantes; revisores locales calificados reevalúan las interfaces reguladas cuando sea necesario. La presión por disponibilidad de emergencia no elimina esta secuencia. La sustitución no aprobada es una no conformidad incluso si el producto terminado se ve similar.
Matriz de responsabilidades para el control de cambios de materiales
| Decisión | Responsable | Salida requerida |
|---|---|---|
| Exposición y límite operativo | Comprador/operador con especialistas en tratamiento y sitio | Entorno, química e insumos de limpieza aprobados |
| Propuesta de material/construcción | Ingeniería/fabricación del proveedor | Cronograma, proceso y evidencia exactos |
| Propuesta de sustitución | Proveedor | Expediente de impacto/equivalencia y alcance afectado |
| Aprobación comercial/técnica | Autoridad del comprador designada | Revisión o rechazo firmado |
| Compatibilidad de instalación | Equipo de instalación/diseño | Interfaces y métodos actualizados |
| Actualización de operación/mantenimiento | Operador | POE, capacitación y consumibles revisados |
| Aceptación final | Testigos designados/autoridad | Registro de desviaciones y configuración cerrado |
Calificar la evidencia de materiales según alcance, trazabilidad e independencia
La evidencia es más sólida cuando identifica el componente exacto, el lote de producción, la configuración, la revisión del proceso, la condición, el método y el emisor responsable. Un programa aprobado específico del pedido y un registro de producción trazable normalmente prevalecen sobre una hoja de datos genérica; un manual actualizado específico del modelo prevalece sobre una leyenda de ventas; una prueba presenciada prevalece sobre una garantía verbal no documentada.
Jerarquía de evidencia de materiales
| Grado | Ejemplo | Uso de decisión |
|---|---|---|
| A | Registro de pedido/lote trazable, primera pieza aprobada o aceptación presenciada | Liberar el componente y la condición declarados |
| B | Programa actualizado específico del modelo, manual o informe de terceros con alcance definido | Diseñar/verificar dentro del alcance declarado |
| C | Declaración de ingeniería del proveedor controlado con suposiciones | Cerrar una pregunta nombrada una vez aceptados los supuestos |
| D | Folleto genérico, fotografía, muestra sin etiquetar o afirmación de categoría | Solo para descubrimiento; no para aceptación de compras |
| Abierto | Falta componente, lote, revisión, condición o método | Retener la afirmación o sustitución afectada |
El lenguaje de certificación requiere especial cuidado. Una descripción general estándar explica el alcance; no prueba que HACHILL o un modelo individual esté certificado. Verifique el titular del certificado, la lista de modelos, la edición, el mercado y el estado en el registro real antes de publicar una afirmación de certificación.
Separar la variación cosmética, el defecto de fabricación y el daño por uso en la aceptación
Escriba las reglas de aceptación antes de la producción. Defina las condiciones de visualización cosmética, la muestra de referencia, la variación natural permitida, los límites de defectos medibles cuando corresponda, las verificaciones funcionales, los requisitos de documentación y quién puede clasificar un hallazgo. La variación natural de la madera, una marca superficial de tránsito, el óxido de soldadura inaceptable, la discontinuidad del recubrimiento y una grieta estructural no pueden compartir una categoría vaga de “calidad”.
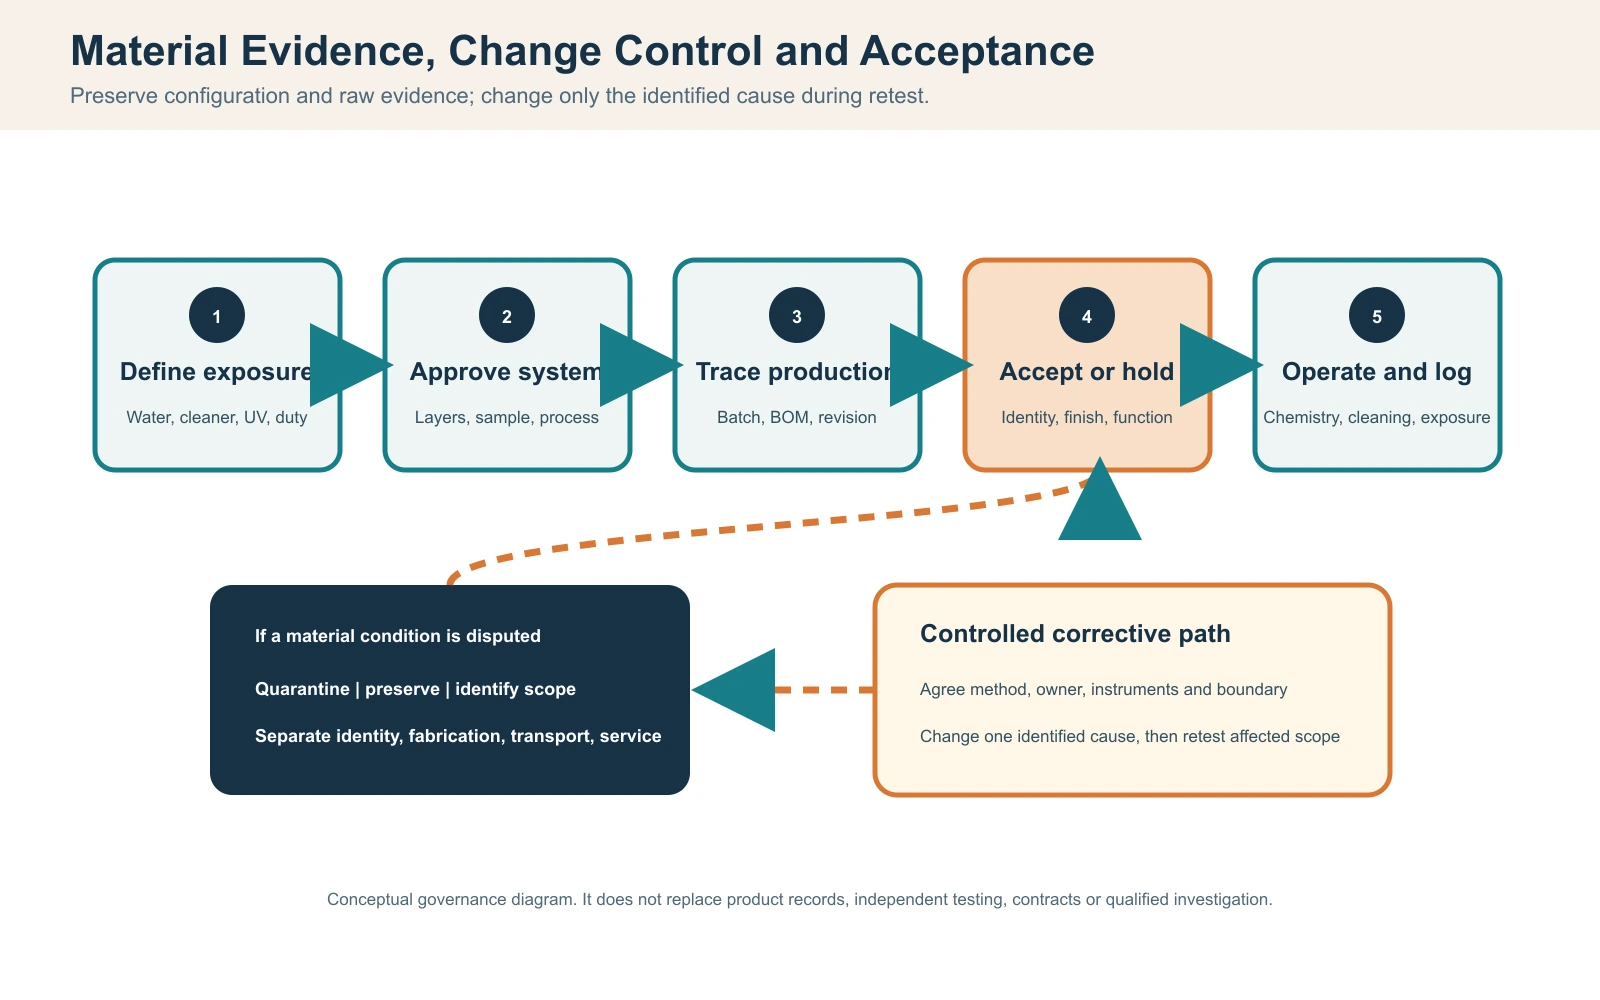
Cuando ocurre una disputa, ponga en cuarentena el artículo o lote afectado, conserve el embalaje y los registros originales, identifique la configuración y la revisión del proceso, documente el historial de agua/limpiador/exposición y acuerde si la cuestión se refiere a identidad, fabricación, apariencia, transporte, instalación u operación. No pula, limpie químicamente ni repare la evidencia antes de que ambas partes aprueben el método de investigación.
Registro de aceptación de material y disputas
| Clase de hallazgo | Evidencia inicial | Regla de parada/reprueba |
|---|---|---|
| Identidad/trazabilidad | Componente, lote y certificado/programa requerido | Retener cuando no se pueda conectar la identidad requerida |
| Variación cosmética | Muestra aprobada y condiciones de visualización | Clasificar antes de reparar; reinspeccionar en las mismas condiciones |
| Defecto de fabricación | Evidencia de dibujo/proceso/inspección y de fugas/drenaje | Detener la liberación afectada; corregir la causa y volver a probar el alcance afectado |
| Daño por transporte/instalación | Registros de pre-embarque, embalaje, recepción y manipulación | Conservar la evidencia y asignar autoridad de reparación |
| Condición de servicio | Registro de química, limpiador, exposición y mantenimiento | Restaurar el límite aprobado; revisión especializada cuando sea necesario |
| Reparación | Método, materiales, técnico y verificación posterior aprobados | Sin liberación hasta que se registre la aceptación de la reparación |
Una nueva prueba debe cambiar solo la causa identificada y preservar todas las demás condiciones válidas. Si el material, el proceso, el limpiador, la química del agua y el método de prueba cambian todos a la vez, el resultado no puede asignar la causa. Detenga el uso ante fugas activas, grietas estructurales, daños afilados, soporte inestable, sospecha de exposición eléctrica, ataque químico no controlado o cualquier reparación que requiera eludir la protección del producto; utilice un servicio calificado y profesionales locales relevantes.
Emitir una RFQ que haga comparables los supuestos de materiales
Envíe el mismo mapa de capas, registro de exposición, límite de química y limpiador, condiciones del sitio, requisitos de apariencia, trazabilidad, plan de muestreo, inspección, control de sustitución, empaque y solicitud de datos de mantenimiento a cada proveedor. Pida a cada postor que marque cumplimiento, desviación, alternativa o abierto con evidencia. La comparación de precios antes de que estos campos estén alineados recompensa exclusiones ocultas.
Hoja de normalización de RFQ de material para baño frío
| Campo de RFQ | Información del comprador | Respuesta del proveedor |
|---|---|---|
| Aplicación/exposición | Interior/exterior, uso comercial, costero/UV/congelación | Idoneidad declarada y condiciones |
| Agua/limpieza | Tratamiento, control de química y SOP de limpieza | Límites de compatibilidad y productos prohibidos |
| Programa de capas | Función requerida y rutas preferidas | Revestimiento exacto, estructura, aislamiento, revestimiento exterior, fijaciones y sellos |
| Fabricación/acabado | Requisitos de soldadura, superficie, juntas y muestras | Proceso, aceptación y ruta de reparación |
| Evidencia | Certificados/trazabilidad/registros requeridos | Alcance del documento, emisor y revisión |
| Control de cambios | Autoridad de aprobación y plazo de notificación | Procedimiento de sustitución |
| Ciclo de vida | Capacidad del operador y acceso | Inspección, limpieza, consumibles, piezas y tareas especializadas |
Preguntas frecuentes
¿El acero inoxidable 316 siempre es necesario para un baño de agua fría?
No. La selección del material depende de la química del agua, los cloruros, el control del desinfectante, los productos de limpieza, la exposición costera, la fabricación y el mantenimiento. Un proyecto puede justificar un grado específico, pero la decisión debe documentarse en lugar de inferirse a partir de una regla genérica.
¿Pueden los compradores identificar el grado de acero inoxidable a partir de una foto?
No. El aspecto de la superficie no permite distinguir de forma fiable la aleación ni demostrar el espesor, el tratamiento de soldadura o la pasivación. Utilice el programa de materiales aprobado y la evidencia específica del pedido cuando la calidad del material sea relevante.
¿El Thermowood no requiere mantenimiento en exteriores?
No. El comportamiento exterior sigue dependiendo del material exacto, el acabado, la exposición a rayos UV y lluvia, el drenaje, la ventilación, los elementos de fijación y las instrucciones de mantenimiento. Confirme la especificación pedida y el plano de la obra.
¿Por qué son importantes las soldaduras y los desagües en una bañera de acero inoxidable?
Las zonas afectadas por el calor de soldadura, los acabados rugosos, las grietas y los depósitos atrapados pueden convertirse en riesgos locales de corrosión o limpieza. El plan de fabricación y aceptación debe abordar la calidad de soldadura accesible, el tratamiento de superficies y la capacidad de drenaje.
¿El material de la cuba determina qué tan bien mantiene la temperatura una poza fría?
No. El material de la carcasa es solo una parte del sistema térmico. El espesor y la continuidad del aislamiento, el diseño de la cubierta, el volumen de agua, las tuberías, las condiciones ambientales, el equipo de circulación y el enfriador afectan la ganancia de calor y el control de temperatura. Compare la construcción completa y las condiciones de prueba en lugar de asumir que el acero inoxidable, el acrílico o el polímero son inherentemente más eficientes.
¿Qué información sobre materiales debe incluirse en una solicitud de presupuesto (RFQ)?
Indique la exposición, el método de tratamiento del agua, los materiales solicitados en contacto con el agua y exteriores, el acabado, las expectativas de tratamiento de juntas, la compatibilidad con productos de limpieza, los requisitos de evidencia y el proceso de aprobación de sustituciones. Evite valores de grosor o calidad sin respaldo.
Recursos relacionados de HACHILL
Categoría de producto: bañera de inmersión en frío
Utilice la categoría principal de baños de inmersión en frío cuando la ruta de material sea solo un factor dentro de la decisión más amplia de la familia de productos.
Gama de baños de hielo verticales
Utilice esta categoría de formato una vez que la dirección del material esté clara y la siguiente decisión sea el formato corporal y la preselección de modelos.
Gama de baños de hielo horizontales
Utilice esta categoría de formato una vez que la dirección del material esté clara y la siguiente decisión sea el formato corporal y la preselección de modelos.
Gama de baños fríos de termomadera
Use esta ruta de acabado después de decidir que una construcción híbrida revestida con Thermowood se ajusta al proyecto y el siguiente paso es la comparación de modelos actuales.
Guía de compra de inmersión en frío comercial
Utilice la guía de compra comercial cuando el material sea solo una parte de una decisión más amplia que involucra el formato de la tina, enfriamiento, circulación, saneamiento, servicios públicos, documentación y alcance del RFQ.
Guía de cuidado del agua para inmersión en frío
Utilice la guía de cuidado del agua cuando la cuestión abierta sea la filtración, el saneamiento, el mantenimiento rutinario del agua o los registros de operación, en lugar de la selección de materiales.
Solicitar presupuesto de proyecto
Utilice la vía de RFQ una vez que la exposición, las capas de material, los requisitos de evidencia y los supuestos abiertos estén definidos con suficiente claridad para la revisión del proveedor.
Base de referencia
- Nickel Institute: Acero inoxidable para plantas de tratamiento de agua potable – Antecedentes sobre la exposición a cloruros, la geometría de intersticios, las condiciones de estancamiento y los factores de corrosión que interactúan; no crea un límite universal de cloruro para inmersión en frío.
- Nickel Institute: Fabricación y limpieza posterior a la fabricación de aceros inoxidables – Antecedentes sobre tinte térmico, contaminación, esmerilado, limpieza y tratamiento posterior a la fabricación; los requisitos exactos de producción siguen siendo específicos de la configuración.
- Asociación Internacional ThermoWood: clases de producto y aplicaciones de ThermoWood. – Antecedentes oficiales sobre el procesamiento ThermoWood, las clases de producto y las aplicaciones exteriores; las instrucciones exactas de especie, acabado y mantenimiento de HACHILL siguen siendo específicas de cada pedido.
- Manual de la Madera del Laboratorio de Productos Forestales del USDA – Antecedentes generales sobre humedad de la madera y cambio dimensional.
- datos de resistencia química del acrílico ACRYLITE – Ilustra que la compatibilidad química del PMMA depende del producto químico y de la condición de exposición; no es un certificado de compatibilidad para la carcasa de bañera de otro fabricante.
Límite técnico y de seguridad para Cómo los compradores de productos comparan materiales de tinas de inmersión en agua fría: Los manuales de producto, los planos aprobados, los requisitos locales de construcción, electricidad, salud pública y accesibilidad, los oficios con licencia y los profesionales médicos o de seguridad cualificados tienen prioridad sobre las pautas generales de la web. Este artículo no afirma certificación, rendimiento garantizado del sitio ni beneficio médico individual.
Convierta el registro de exposición en un brief de materiales
Envíe a HACHILL el uso previsto de la instalación y los usuarios, el plan de tratamiento de agua y limpieza, la exposición interior/exterior y costera, la ruta de material preferida si se conoce, las capas de construcción requeridas, la referencia de acabado, los requisitos de evidencia e inspección, la cantidad, el destino y el alcance de la marca. El equipo puede revisar una configuración mientras los campos no respaldados permanecen explícitamente abiertos.